Oberflächenveredelung
Präzisions- Oberflächen
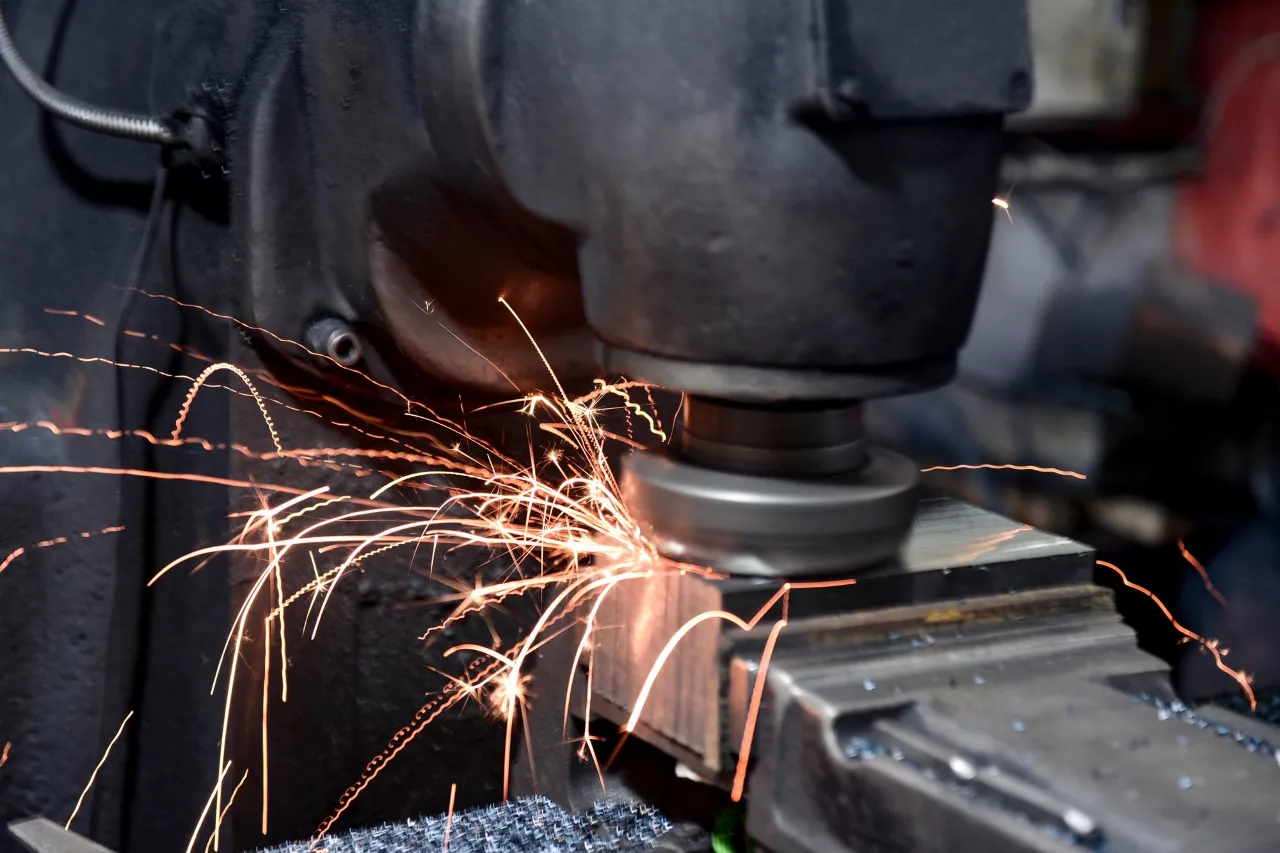
Oberflächenveredelung schützt Bauteile vor Korrosion und Verschleiß und verbessert Optik und Funktion.
Video
Erleben Sie
Oberflächenveredelung
Sehen Sie im Video, wie Oberflächenveredelung bei der Dietrich Group abläuft.
Komplettlösung von Dietrich Group
Oberflächenveredelung aus einer Hand
Von der Vorbehandlung bis zur finalen Beschichtung – wir bieten Ihnen das komplette Spektrum moderner Oberflächentechnik für optimale Bauteilleistung und Langlebigkeit.
Korrosionsschutz
Langfristiger Schutz vor Umwelteinflüssen
Verschleißfestigkeit
Erhöhte Standzeiten durch optimierte Oberflächenhärte
Funktionale Eigenschaften
Verbesserung von Gleiteigenschaften und Haftung
Optische Qualität
Hochwertige Oberflächenästhetik für anspruchsvolle Anwendungen
Schnell-Einstiege
Übersicht über unsere Oberflächentechniken
Entdecken Sie unsere spezialisierten Oberflächenbehandlungsverfahren für jeden Anwendungsbereich.
Beschichtungen
Funktionale und dekorative Beschichtungsverfahren für optimalen Schutz
Härteverfahren
Wärmebehandlungsverfahren zur Optimierung der Materialeigenschaften
Feinbearbeitung
Spezielle Veredelungsverfahren für höchste Qualitätsansprüche
Beschichtungslösungen
Technische Beschichtungen für maximale Standzeit
Von funktionalen PVD- & galvanischen Schichten bis zu chemischen Oberflächenveredelungen – unsere Partner bieten Lösungen für höchste Verschleiß- und Korrosionsbeständigkeit.
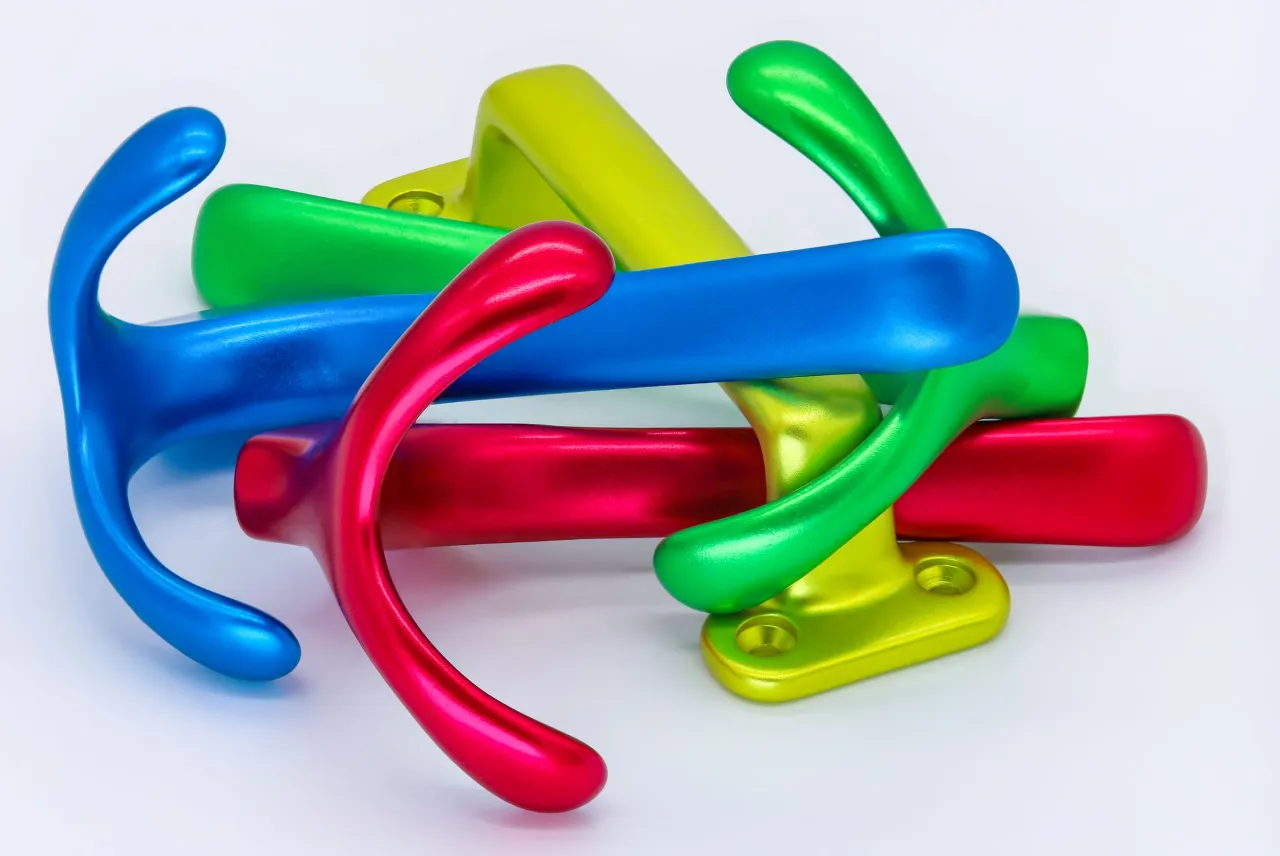
Eloxieren
Oxidische Schutzschicht für Aluminiumbauteile mit hoher Härte und Verschleißfestigkeit.
- Schichtdicke 1–15 µm
- Härte: bis 300 HV
- Temperatur: < 500 °C
Chemisch Vernickeln
Gleichmäßige Nickel-Phosphor-Schicht für komplexe Geometrien – ideal für Korrosionsschutz und Maßhaltigkeit.
- Schichtdicke: 5–15 µm
- Gleichmäßigkeit: ±2 %
- Temperatur: 90–110 °C
Passivieren
Chemische Nachbehandlung zum Schutz vor Korrosion und zur Erhöhung der Oberflächenreinheit.
- Schichtdicke: 0,5–5 µm
- Korrosionsschutz: > 1000 h
- Haftfestigkeit: > 40 N/mm²
Zink-Beschichtungen
Galvanische Schichten zum kathodischen Korrosionsschutz bei Stahlbauteilen.
- Schichtdicke: 5–25 µm
- Härte: bis 300 HV
- Temperatur: < 500 °C
Zink-Nickel-Beschichtungen
Hochwertige Korrosionsschutzschicht mit gleichmäßigem Nickelanteil – auch für anspruchsvolle Umgebungen.
- Schichtdicke: 5–15 µm
- Nickelanteil: 12–15 %
- Temperatur: 90–110 °C
Chloren
Elektrolytisches Verfahren zur Entfernung von Verunreinigungen und zur Verbesserung der Haftung nach galvanischen Prozessen.
- Schichtdicke: 0,5–5 µm
- Reinheitsgrad: > 99 %
PDFE / PFA-Beschichtungen
Dünne Hochleistungsschichten für höchste Verschleiß- und Temperaturbeständigkeit.
- Schichtdicke: 1–5 µm
- Härte: bis 3000 HV
- Temperatur: < 500 °C
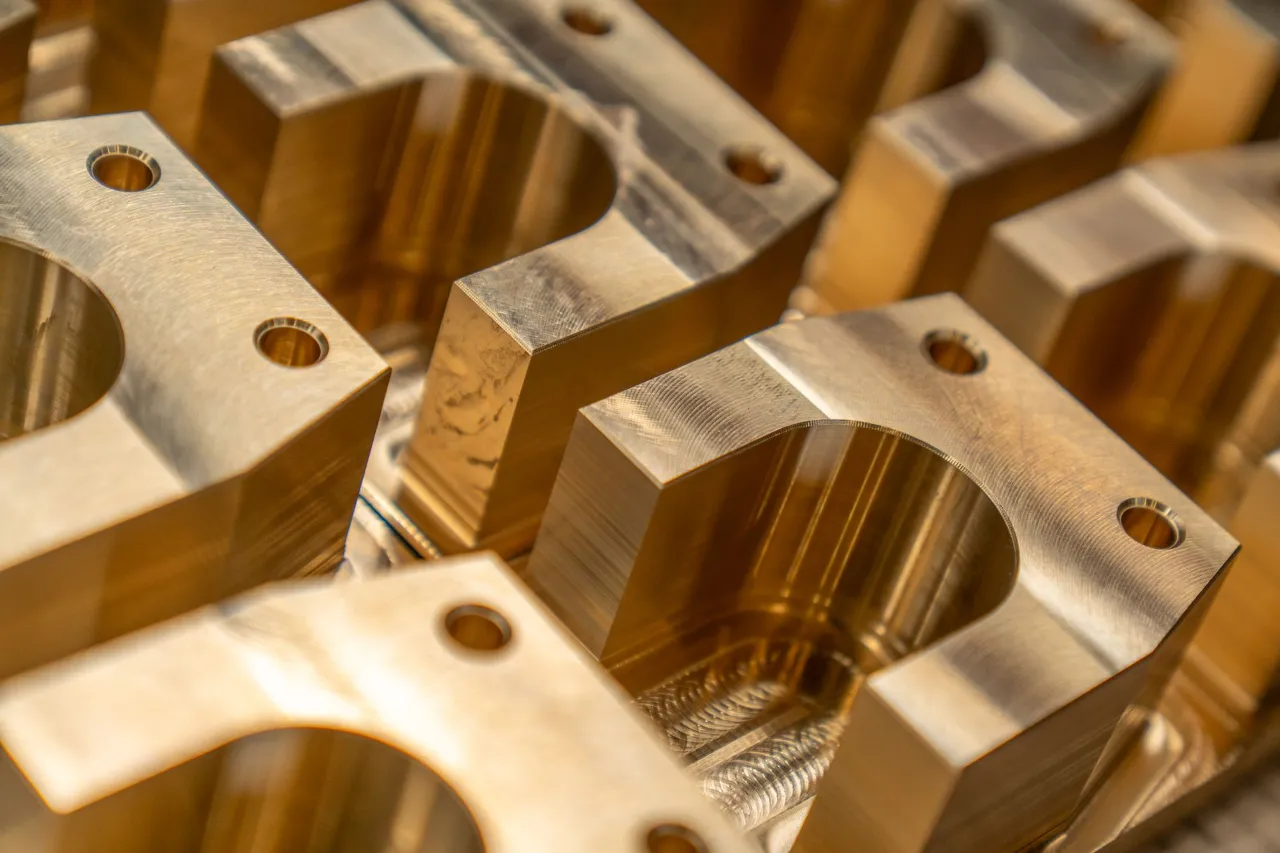
Härten
Wärmebehandlung für definierte Werkstoffeigenschaften
Von der klassischen Einsatzhärtung bis zum modernen Plasmanitrieren – gemeinsam mit spezialisierten Partnern optimieren wir Härte, Zähigkeit & Verschleißfestigkeit Ihrer Bauteile.
Einsatzhärten
Diffusionshärtung durch Aufkohlen für eine harte Oberfläche bei gleichzeitig zähem Kern.
- Einsatztiefe: 0,1–2,0 mm
- Härte: 58–65 HRC
- Temperatur: 900–950 °C
Nitrieren / Plasmanitrieren
Thermochemisches Verfahren zur Erhöhung der Oberflächenhärte und Ermüdungsfestigkeit ohne Gefügeverzug.
- Schichttiefe: 0,1–0,8 mm
- Härte: 900–1200 HV
- Temperatur: 480–580 °C
Glühen
Spannungsarmglühen oder Normalglühen zur Verbesserung der Formstabilität und Bearbeitbarkeit.
- Temperatur: 500–750 °C
- Haltezeit: je nach Werkstoff
Vakuumhärten
Härtung unter Schutzatmosphäre für verzugsarme Ergebnisse und saubere Oberflächen.
- Härte: 58–65 HRC
- Temperatur: 900–950 °C
Schutzgashärten
Aufkohlen und Härten in Schutzgasatmosphäre zur Minimierung von Oxidation und Maßabweichungen.
- Härte: bis 65 HRC
- Temperatur: 880–940 °C
Feinbearbeitung
Feinbearbeitung & Oberflächenfinish für höchste Präzision
Von spiegelglatten bis chemisch beständigen Oberflächen – unsere Partner veredeln Ihre Bauteile nach industriellen Reinheits- & Qualitätsanforderungen.
Elektropolieren
Elektrochemisches Glätten für spiegelnde, metallisch reine Oberflächen – ideal für Medizintechnik, Pharma und Vakuumtechnik.
- Rauheit: Ra 0,01–0,05 µm
- Materialabtrag: 5–25 µm
- Glanzgrad: > 90 %
Trowalisieren / Gleitschleifen
Mechanisch-chemische Oberflächenbehandlung zur Glättung und Verbesserung des Korrosionsschutzes.
- Passivschicht: 1–3 nm
- Korrosionsschutz: > 500 h
- Temperatur: 20–60 °C
Oberflächenfinishing
Chemisch-mechanische Nachbearbeitung zur Entfernung von Oxiden und Graten für perfekte Funktionsflächen.
- Gratentfernung: vollständig
- Oxidschicht: 100% entfernt
- Reinheit: >99%
Unser Beschichtungsprozess
Von der Analyse bis zur perfekten Beschichtung
Unser strukturierter Prozess garantiert optimale Beschichtungsqualität und maximale Schichtlebensdauer.
01
Bauteilanalyse & Reinigung
Gründliche Analyse der Anforderungen und professionelle Vorreinigung
02
Vorbehandlung
Optimale Oberflächenvorbereitung für maximale Schichthaftung
03
Beschichtungsprozess
Präzise Beschichtung unter kontrollierten Atmosphärenbedingungen
04
Qualitätskontrolle
Umfassende Prüfung von Schichtdicke, Haftung und Eigenschaften
Unser Härtungsprozess
Von der Analyse bis zur optimalen Härte
Unser strukturierter Härteprozess garantiert reproduzierbare Ergebnisse und maximale Bauteilleistung.
01
Material & Geometrieanalyse
Bewertung der Werkstoffeigenschaften und optimalen Härteverfahren
02
Vorbehandlung
Reinigung und Vorbereitung für optimale Härteergebnisse
03
Wärmebehandlung
Präzise Durchführung des gewählten Härteprozesses
04
Qualitätskontrolle
Härteprüfung, Gefügeanalyse und Dimensionskontrolle
Unser Feinbearbeitungsprozess
Von der Analyse zur perfekten Oberfläche
Unser strukturierter Veredelungsprozess garantiert reproduzierbare Spitzenergebnisse für jede Anwendung.
01
Oberflächenanalyse
Bewertung der Ausgangsrauheit und Kontaminationen
02
Vorreinigung
Gründliche Entfettung und Entfernung aller Verunreinigungen
03
Veredelungsprozess
Durchführung des gewählten Oberflächenveredelungsverfahrens
04
Endkontrolle
Rauheitsmessung, Glanzgradbestimmung und Sichtprüfung
Häufige Fragen
Häufige Fragen zur Oberflächenveredelung
Welche Härteverfahren bieten Sie an?
Wir bieten Einsatzhärten, Nitrierhärten (Gas und Plasma), Induktionshärten sowie Vergüten und Normalglühen.
Welche Härten können Sie erreichen?
Je nach Verfahren: Einsatzhärtung bis 65 HRC, Nitrierhärten bis 1200 HV, Induktionshärten 45-65 HRC.
Wie groß können die Bauteile sein?
Einsatzhärten bis 2m Länge, Nitrierhärten bis 1,5m, Induktionshärten praktisch unbegrenzt.
Was ist der Unterschied zwischen Elektropolieren und mechanischem Polieren?
Elektropolieren ist ein elektrochemischer Prozess, der molekular genaue Oberflächen erzeugt, während mechanisches Polieren zu Mikrokratzern führen kann.
Für welche Materialien ist Passivierung geeignet?
Hauptsächlich für Edelstähle (316L, 304, etc.), aber auch für Titan und andere korrosionsanfällige Legierungen.
Können Sie auch komplexe Geometrien behandeln?
Ja, Elektropolieren und Passivieren erreichen auch schwer zugängliche Bereiche und Hohlräume gleichmäßig.